 البحث عن المنتجات
 sa
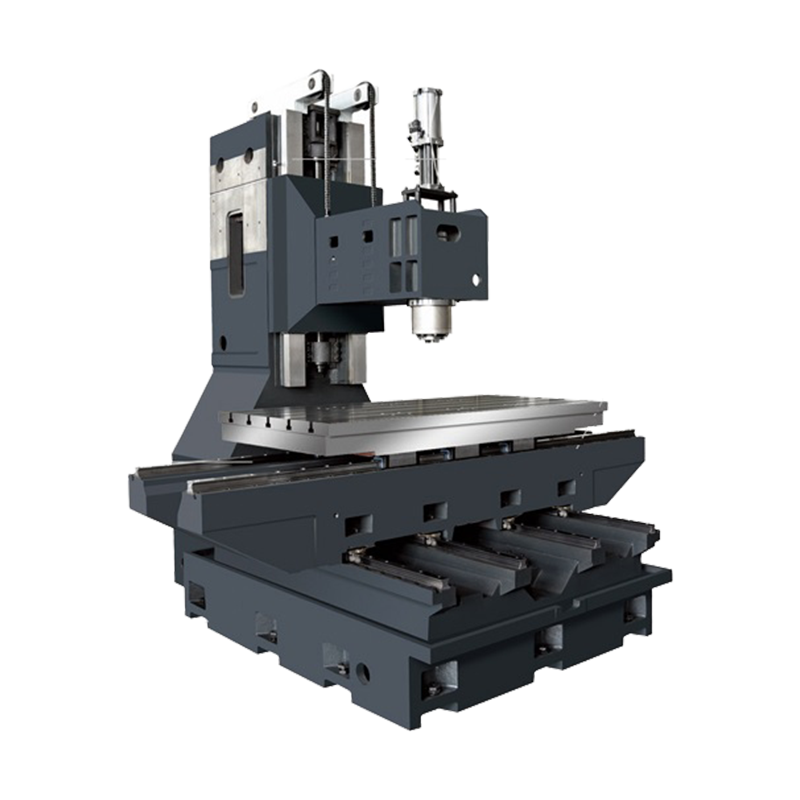
مركز العمودي ZN-V1160
Cat:مركز التصنيع العمودي
تم تثبيت هذه الهياكل من مراكز المعالج على شكل A، وهيكل متحرك لمنضدة العمل، وصلابة عالية للأجزاء الأساسية، وخفيفة الوزن للأجزاء المتحركة، وتناسب تما...
انظر التفاصيل
سواء أصبح مركز المعالجة العمودي مركز ربح موثوقًا أو مجرد حامل مغزل باهظ الثمن، فهذا يعتمد على المكان الذي سيتم تشغيله فيه. الآلة نفسها محايدة. التطبيق يعطيه الغرض. مراكز التصنيع العمودية باستخدام الحاسب الآلي أصبحت هذه المجالات شائعة الآن في صناعة القوالب والقوالب، والسيارات، والفضاء، والطاقة الجديدة، والهندسة الدقيقة - ولكن كل مجال من هذه المجالات يدفع المغزل، ومبدل الأدوات، وطاولة العمل في اتجاه مختلف.
يقوم العديد من المشترين بمقارنة السفر وسرعة المغزل والسعر أولاً، ثم تحديد حجم العمل بعد ذلك. بالنسبة لمركز المعالجة العمودي، عادةً ما ينتج هذا الطلب إما آلة محددة بشكل زائد أو آلة لا تناسب مهمتها الرئيسية أبدًا. التسلسل الأفضل هو تحديد عائلة الأجزاء، ودراسة ظروف القطع السائدة، ومن هناك اختيار نطاق المغزل، ومتطلبات التخميد، وحجم الطاولة، وإدارة الرقاقة، وسعة المجلة.
يعمل تخطيط المغزل الرأسي بشكل جيد مع الأجزاء المنشورية متوسطة الحجم ذات الميزات المتعددة: الوجوه المطحونة، والأنماط المحفورة، والثقوب المخروطية، والخطوط المتشكلة. ونظرًا لأن الجاذبية تسحب الرقاقة بعيدًا عن الأداة، فإن الحماية ونقل الرقاقة تكون أبسط من المغزل الأفقي. السؤال الحقيقي هو ما إذا كانت مواصفات الماكينة تتوافق مع إيقاع الإنتاج في ورشة العمل. تؤثر أنماط التجميع وتنوع الأدوات لكل طلب ونوع المادة على هذا القرار أكثر من رقم أداء واحد في الكتيب.
بعد العمل مع المئات من ورش التصنيع، هناك تمييز واحد يفوق كل مواصفات الكتيب: المشترين الذين يبدأون بجزء من الرسم يظلون هادئين؛ المشترين الذين يبدأون بمنحنى المغزل ينتهي بهم الأمر إلى تبرير التسوية.
تظل أعمال القوالب والقوالب أحد أقوى مجالات التطبيق لمراكز المعالجة العمودية. تشترك قوالب الحقن، وقوالب الصب، وأدوات الختم، والأقطاب الكهربائية في الهندسة التي تفضل المغزل الرأسي: الأضلاع العميقة، والزوايا الحادة، والأسطح المحددة التي تتطلب استيفاءً سلسًا وتكرارًا عاليًا. في هذه البيئة، نادرًا ما تعمل الماكينة بأقصى قدر من إزالة المعادن؛ يدور عبء العمل حول الحفاظ على الدقة من خلال دورات طويلة شبه غير مراقبة وتمريرات سطحية متكررة.
تعمل العديد من محلات القوالب على إنهاء التفاوتات بحوالي ±0.005–0.01 مم وتتوقع أن يظل الانحراف ثابتًا مع ارتفاع درجة حرارة الماكينة. وهذا هو السبب في أن صلابة الصب، والبراغي الكروية عالية الدقة، والسلوك الحراري هي مؤشرات أفضل للأداء من السرعة القصوى للمغزل. عندما تفتقر الآلة إلى هذه الخصائص، تظهر الأعراض على شكل خطوط ظل وتموج وتعريف غير متناسق للحافة في فولاذ الأدوات المتصلب.
تتضمن تطبيقات القالب النموذجية على VMC ما يلي:
 مركز التصنيع العمودي ZN-L1165 لتصنيع السيارات المرنة يناسب مركز المعالجة العمودي هذا النماذج الأولية وأجزاء السلسلة الصغيرة إلى المتوسطة مثل مساميك الفرامل وأذرع التحكم. هيكلها الصلب والمغزل السريع يدعمان القطع المختلط، والحفر، والنقر الشائع في إنتاج السيارات. عرض المنتج →
| التطبيق | مادة نموذجية | التركيز على الآلة الرئيسية |
|---|---|---|
| تجويف القالب البلاستيكي | P20، S136، NAK80 | تحديد ناعم، ثبات حراري |
| يموت الصب | أنواع H13 | الصلابة، وتخميد الاهتزاز |
| أداة الختم | أداة فولاذية صلبة | مقاومة التآكل، تحديد المواقع بشكل متكرر |
| القطب | الجرافيت والنحاس | حماية من الغبار، مغزل نظيف |
غالبًا ما يرتبط إنتاج السيارات بخطوط نقل مخصصة؛ ومن الناحية العملية، تتم نسبة كبيرة من العمليات بمرونة. يعد مركز المعالجة العمودي بمثابة إجابة قياسية للنماذج الأولية والدفعات التجريبية وأجزاء السلسلة الصغيرة إلى المتوسطة التي لا تبرر وجود خط مخصص. تعتبر مساميك الفرامل، ومفاصل التوجيه، وأذرع التحكم، وأجسام الصمامات، وأغطية ناقل الحركة، وأغطية المحركات الكهربائية من قطع العمل النموذجية.
حالة القطع السائدة في مجال السيارات مختلطة: قطع متقطع في الحديد الزهر أو الألومنيوم بالإضافة إلى الحفر المتكرر، والتنصت، والتحزيز. يضغط هذا المزيج على تسارع المغزل، ودقة النقر الصارمة، وشطف الرقائق. يعد وقت الدورة هو المحرك الاقتصادي الرئيسي، لذا فإن التسارع وسرعة تغيير الأداة مهمان أكثر من قوة المغزل المطلقة.
على جانب السيارة الكهربائية، تعمل نفس المنصة الرأسية على أغطية نهاية المحرك، وأغطية العاكس، وقضبان التوصيل، وألواح تبريد المياه. تتغير هذه الأجزاء بين كتل الألومنيوم القصيرة والألواح الطويلة والضحلة في إعداد واحد، لذلك تصبح طاولة العمل الصلبة مع التثبيت المرن أمرًا ضروريًا.
غالبًا ما يرتبط الفضاء الجوي بآلات جسرية كبيرة ذات خمسة محاور، لكن حصة كبيرة من تصنيع الطائرات تتضمن أجزاء تفصيلية: الأقواس والتركيبات وألواح الأرضية وكتل الفواصل والعناصر الهيكلية التي تتلاءم بشكل مريح مع طاولة مركزية عمودية للتصنيع. أحجام الدفعات معتدلة، وتكلفة المواد مرتفعة، وإمكانية تتبع الأبعاد أمر ضروري - لذلك تميل موثوقية التصنيع إلى التفوق على السرعة الخالصة.
تمثل الأشكال الهندسية ذات الجدران الرقيقة التحدي الأكثر تميزًا. تنحرف قطعة الشغل تحت ضغط القطع، مما يؤدي إلى تباين السُمك والثرثرة. يساعد VMC عندما يمكنه قبول تركيبات التفريغ والدعم الإضافي من الأسفل، وعندما يوفر المغزل عزم دوران ثابت منخفض السرعة للتمريرات النهائية. تنتج سبائك الألومنيوم أيضًا شرائح طويلة وخيطية يجب كسرها وإخلائها، وإلا تنخفض جودة السطح وعمر الأداة.
قام قطاع الطاقة الجديد بتوسيع خريطة تطبيق مركز المعالجة العمودي بشكل كبير. تنتمي صواني البطاريات، والألواح الطرفية للوحدة، وقضبان التوصيل، وألواح التبريد السائل، وأعمدة الشحن، ومساكن وحدة التحكم إلى عائلة مكونة من أجزاء كبيرة مسطحة من الألومنيوم يمكن للمنصة العمودية معالجتها بكفاءة.
تهيمن سبائك الألومنيوم والنحاس على تدفق المواد هذا. كلاهما أكثر ليونة من الفولاذ ولكنهما لزجان، لذلك يصبح التحكم في الرقاقة ونظافة السطح أمرًا بالغ الأهمية. في الأجزاء المتعلقة بالبطارية، يشكل الحطام المعدني خطرًا كبيرًا على الجودة. تحتاج الماكينة إلى تدفق قوي لسائل التبريد، ومسامير شرائح مصممة جيدًا، وسهولة الوصول إلى منطقة العمل للتنظيف.
يصبح حجم طاولة العمل وسعة الحمولة أمرًا حاسمًا عندما تكون الأجزاء طويلة ورفيعة. تتيح الطاولة التي يتراوح نطاقها بين 1200 و1500 مم تثبيت مكونين أو ثلاثة مكونات في إعداد واحد، مما يقلل من وقت الخمول ويحافظ على اتساق الجودة من قطعة عمل إلى أخرى.
 مركز التصنيع العمودي ZN-L1580 لمعالجة المواد الهشة مع طاولة عمل أطول وبنية صلبة، هذا المركز مناسب لتصنيع الياقوت والسيراميك والمواد المركبة. يحافظ على الثبات عند السرعات المنخفضة للتحكم في القطع الضحلة وتجنب تقطيع الحواف. عرض المنتج →
وبعيدًا عن المجالات الرئيسية، يستخدم المصنعون بشكل متزايد مراكز المعالجة العمودية لتطبيقات أقل وضوحًا. يتم تصنيع الياقوت والسيراميك ومركبات ألياف الكربون وغيرها من المواد الهشة على منصة عمودية باستخدام أدوات مطلية بالماس ومغازل محكمة الغلق تحمي المحامل من الغبار الكاشط. يجب أن تظل الماكينة صلبة عند عدد دورات أقل في الدقيقة، لأن المواد الهشة تحتاج إلى أعماق ضحلة من القطع وتغذية يمكن التحكم فيها لتجنب تقطيع الحواف.
تظل الهندسة الدقيقة العامة مجال التطبيق الأوسع: المضخات، والصمامات، وعلب التروس، والفلنجات، والأدوات، والتركيبات، وقطع الغيار البديلة لمرة واحدة. بالنسبة إلى متجر الوظائف، يمكن لمركز VMC واحد أن يخدم خمس صناعات مختلفة في أسبوع واحد. وتعتمد هذه المرونة على ثلاث ميزات: مبدل تلقائي للأدوات بسعة كافية، ونظام إمساك بالعمل يمكن إعادة تشكيله بسرعة، وعنصر تحكم يجعل إجراءات الفحص وإعداد الأدوات واضحة ومباشرة.
بمجرد أن يكون حقل التقديم واضحًا، تصبح عملية الاختيار أسهل. يلخص الجدول أدناه أولويات الماكينة النموذجية التي تضعها الصناعات المختلفة على نفس المنصة الرأسية.
| التطبيق field | نطاق سرعة المغزل | أولوية الآلة الرئيسية |
|---|---|---|
| العفن ويموت | 8000-12000 دورة في الدقيقة | دقة الكنتوري، والصلابة، والاستقرار الحراري |
| قطع غيار السيارات | 12,000-15,000 دورة في الدقيقة | ATC سريع، تسارع سريع، استغلال جامد |
| تفاصيل الفضاء الجوي | 10.000-15.000 دورة في الدقيقة | خيار خماسي المحاور، إدارة سائل التبريد |
| طاقة جديدة | 10.000-15.000 دورة في الدقيقة | إخلاء الرقائق، سعة طاولة كبيرة |
| محلات العمل / عام | 10.000-12.000 دورة في الدقيقة | المرونة والإعداد السريع وATC الموثوق به |
هناك أيضًا خيار هيكلي بين المعالجة الرأسية والأفقية. بالنسبة للأجزاء المنشورية التي تحتاج إلى العمل على عدة أوجه، تقدم الآلة الأفقية وجهًا جديدًا مع كل مؤشر، ولهذا السبب غالبًا ما يفضلها مصنعو الحجم. بالنسبة للعمل ذو الوجه الواحد، والجيوب العميقة، والتغييرات المتكررة، عادةً ما تكون إمكانية الوصول والبصمة المدمجة للآلة العمودية هي المفاضلة الأفضل. ال مقارنة مركز المعالجة الأفقي مقابل العمودي يشرح الفرق في شروط التشغيل اليومية.
مجالات التطبيق الخاصة بمركز التصنيع العمودي CNC ليست قائمة تسويق؛ إنها قائمة مرجعية للتوقعات. يجب أن تمتص الماكينة قوى القطع، وتحتفظ بالتسامح، وتزيل الرقائق، وتطابق حجم الدفعة التي تواجهها ورشة العمل الخاصة بك فعليًا. من خلال البدء بالتطبيق، فإنك تترك تصميم الماكينة يعمل لصالحك. عندما يتم اختيار VMC بهذه الطريقة، فإنها تصبح واحدة من أكثر قطع المعدات تنوعًا ويمكن الاعتماد عليها في المصنع.

تم تثبيت هذه الهياكل من مراكز المعالج على شكل A، وهيكل متحرك لمنضدة العمل، وصلابة عالية للأجزاء الأساسية، وخفيفة الوزن للأجزاء المتحركة، وتناسب تما...
انظر التفاصيل
تم تثبيت هذه الهياكل من مراكز المعالج على شكل A، وهيكل متحرك لمنضدة العمل، وصلابة عالية للأجزاء الأساسية، وخفيفة الوزن للأجزاء المتحركة، وتناسب تما...
انظر التفاصيل
يعتمد على تخطيط تخطيط T إيجابي، ويتحرك الجدول ذهاباً وإياباً (المحور Z)، ويتحرك غراب الرأس يتحمل ولأسفل (المحور Y) ويتحرك العمود إلى اليسار واليمين...
انظر التفاصيل
يعتمد على تخطيط تخطيط T إيجابي، ويتحرك الجدول ذهاباً وإياباً (المحور Z)، ويتحرك غراب الرأس يتحمل ولأسفل (المحور Y) ويتحرك العمود إلى اليسار واليمين...
انظر التفاصيل
تتميز مركز الحفر والتنصت ZN-T20 بسهولة التشغيل والموثوقية وأداء السجاد البوليستر، بصفة عامة في الصناعة العامة المساهمة في الصناعات العامة لأجزاء صغ...
انظر التفاصيل
يعتمد هيكل الهيكل على هيكل ثابت وطاولة متحركة على السرير. تصميم النظام لعمود الشعاع، يتميز بخصائص الأداء والثبات الدقيق. معيار مع حزام عالي الدقة ل...
انظر التفاصيل
يعتمد هيكل الهيكل على هيكل ثابت وطاولة متحركة على السرير. تصميم النظام لعمود الشعاع، يتميز بخصائص الأداء والثبات الدقيق. قياسي مع حزام مغزل عالي ال...
انظر التفاصيل
ماكينة طحن السطح باستخدام الحاسب الآلي عالية السرعة / عالية السرعة / سهلة التشغيل بمحور عمودي X / محور YZ مؤيازر / نظام CNC. هيكل من الخشب الصلب مت...
انظر التفاصيل
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
