 البحث عن المنتجات
 sa
مركز العمودي ZN-V850
Cat:مركز التصنيع العمودي
تم تثبيت هذه الهياكل من مراكز المعالج على شكل A، وهيكل متحرك لمنضدة العمل، وصلابة عالية للأجزاء الأساسية، وخفيفة الوزن للأجزاء المتحركة، وتناسب تما...
انظر التفاصيل
نادرًا ما يجعل المحور الرابع الآلة أسرع. فهو يزيل الإعداد الذي فقدت فيه قدرتك على التحمل، وهذا هو السبب السليم الوحيد لدفع ثمنه.
يصل جسم الصمام إلى الطاولة مع تجاويف على ثلاثة وجوه ووسائل شرح موضعية مقاس 0.02 مم بين وجهين منها. في مركز تصنيع رأسي ثلاثي المحاور، يتم إجراء ثلاثة إعدادات وثلاث عمليات إعادة ضبط مرجع الإسناد. في مركز التصنيع العمودي CNC ذو 4 محاور، يكون هناك إعداد واحد ومسند واحد. هذا الاختلاف، وليس سرعة المغزل المذكورة في الكتيب، هو ما تم شراء المحور الرابع من أجله.
لذا فإن الاستنتاج أولاً: المحور الرابع يدفع تكاليفه عندما تكون مجموعة الأجزاء لديها ميزات تشكيلية على أكثر من وجهين، ويمكن إمساك قطعة العمل حول محور دوار، وتتكرر الدفعة في كثير من الأحيان بما يكفي لاستيعاب الوحدة الدوارة، وغراب الذيل، والمعالج اللاحق لـ CAM وتدريب المشغل. إذا فشل أي من هذه الشروط الثلاثة، فعادةً ما تقوم الآلة ثلاثية المحاور ذات القدرة على العمل بشكل أفضل بتصنيع نفس الجزء مقابل أموال أقل.
القاعدة الأساسية: إذا كان تغيير موضع الجزء بين الإعدادات يكلف أكثر من 10 بالمائة من وقت الدورة، ويمكن لظرف أو مركز أن يحمله، فقم بتشغيل أرقام المحاور الأربعة قبل طلب آلة أخرى ثلاثية المحاور.
في مركز المعالجة الرأسي، يكون المحور الرابع دائمًا عبارة عن طاولة دوارة مثبتة على الطاولة القياسية، مما يؤدي إلى تدوير قطعة العمل حول المحور X، وهو المحور A. لا يزال المغزل يتحرك في X وY وZ. ما يتغير هو أنه يمكن تقديم الجزء إلى الأداة بزاوية بدلاً من فكه وتدويره يدويًا.
في الوضع المفهرس، تقوم الطاولة الدوارة بوضع الجزء بزاوية ثابتة، والمشابك، واستئناف القطع؛ يعامله عنصر التحكم كمحور تحديد موضع إضافي. عادة ما يغطي مخرج CAM القياسي هذا، وتحتاج الوحدة الدوارة فقط إلى دقة تحديد موضع ثابتة.
في الوضع المتزامن، يتحرك المحور A أثناء وجود الأداة في القطع، وهذه هي الطريقة التي يتم بها إنشاء ملفات التعريف المغلفة والمنافذ الحلزونية وأشكال الكامات في تمريرة واحدة مستمرة. يتطلب ذلك معالجًا لاحقًا يفهم حركيات الدوران، وتحكمًا مع محرك دوار مدمج بدلاً من إضافته لاحقًا، ومبرمجًا قام بتشغيل أربعة محاور من قبل.
يحمل المحور الرابع على آلة عمودية الجزء على محور دوار أفقي أسفل مغزل رأسي: يبقى التثبيت مرئيًا، وتتساقط الرقائق بشكل واضح، وتكون الأدوات قياسية. تصل الآلة الأفقية المزودة بمنصة نقالة دوارة إلى عدد أكبر من الوجوه في كل تمريرة وتزيل الرقائق من التجاويف العميقة بشكل أفضل، ولكنها تكلف أكثر وتحتاج عادةً إلى أداة تثبيت شاهد القبر. أسفل مكعب بقطر 500 مم تقريبًا، عادةً ما يكون الوضع العمودي هو المكان الأرخص للبدء.
| التكوين | الحركة | الاجهزة لجزء متعدد الوجه | تناسب نموذجي | المقايضة الرئيسية |
|---|---|---|---|---|
| VMC ثلاثي المحاور | س، ص، ز | اثنان إلى أربعة | لوحات، عمل وجه واحد، حجم منخفض | إعادة تعيين المسند بين الاجهزة |
| مفهرسة 3 1 | س، ص، ز plus A positioning | واحد إلى اثنين | ملامح في زوايا ثابتة حول الجزء | لا يوجد استيفاء دوار مستمر |
| أربعة محاور متزامنة | س، ص، ز plus interpolated A | واحد | ملفات تعريف ملفوفة، وكاميرات، ومنافذ حلزونية | الشيكات البريدية والتخليص CAM |
| خمسة محاور | ثلاثة خطية بالإضافة إلى اثنين دوارة | واحد | ملامح معقدة وتقويض | ارتفاع تكلفة الآلة والبرمجة والاصطدام |
العمل الذي يبرر محورا رابعا نادرا ما يكون غريبا. يتكرر الأمر، ويجب أن تستمر العلاقة الزاوية بين الوجوه من جزء إلى آخر. تأتي أربع عائلات مرارًا وتكرارًا:
ونادرا ما يقصر المحور الرابع القطع. فهو يحذف الإعداد، ويكون الإعداد هو المكان الذي يختفي فيه معظم التسامح.
السيارات والطاقة الجديدة وصناعة القوالب ومعالجة الياقوت هي القطاعات التي يظهر فيها هذا النمط في أغلب الأحيان. الحجم هو ما يغير الحسابات: عند بضع مئات من الأجزاء شهريًا، فإن الوقت الذي يتم توفيره لكل قطعة يفوق مرونة التثبيت اليدوي.
الخطأ الأكثر شيوعًا في المواصفات هو تحديد حجم الماكينة وفقًا لطول الجزء ونسيان تأرجحها. تحتاج قطعة العمل التي يبلغ طولها 300 مم وعرضها 220 مم إلى وحدة دوارة يمكنها الإمساك بها، وظرف متأرجح يمسح العمود، وحركة Z كافية لليسار للوصول إلى الوجه العلوي. يمكن للوحدة الدوارة مقاس 250 مم أن تستهلك 200 إلى 250 مم من حركة Z قبل تحميل أي جزء.
تعد آلة فئة 1270 مم المزودة بمبدل أدوات أوتوماتيكي بمثابة حل وسط مشترك: ما يكفي من مسافة X لطاولة دوارة وغراب خلفي جنبًا إلى جنب، وما يكفي من Z لمسح الجسم الدوار، ومجلة عميقة بما يكفي لإنهاء برنامج الحفر والطحن المختلط دون توقف.
تحقق من رسم التداخل، وليس صورة الكتالوج. في العديد من مراكز المعالجة العمودية، يتشارك مبدل الأدوات والطاولة الدوارة الكبيرة في المساحة، ويكون الحد الأقصى للتأرجح مع مخزن كامل أصغر من التأرجح مع الأدوات التي تصادف أنك تقوم بتشغيلها اليوم.
يكون المحور الدوار دقيقًا بقدر دقة الطريقة التي يتم بها الإمساك بالجزء. بين المراكز يناسب مهاوي. ظرف ثلاثي الفك أو ملزمة ذاتية التمركز تناسب الأسطوانات القصيرة؛ لوحة أمامية بأعشاش مخصصة تناسب المسبوكات غير الملائمة. يغير كل اختيار مقدار الجزء المعلق غير المدعوم، ويظهر الطول غير المدعوم على شكل ثرثرة.
يتم تحديد دقة الدوران بالثواني القوسية، وهذا التحويل يستحق القيام به يدويًا. يساهم المحور الدوار بدقة تصل إلى 15 ثانية قوسية، ويتم قياسه بنصف قطر 300 مم، بحوالي 0.02 مم من الخطأ العرضي قبل إضافة خطأ المغزل أو النمو الحراري أو تآكل الأداة. في وسيلة شرح للموضع الحقيقي مقاس 0.05 مم، يمثل ذلك بالفعل حصة كبيرة من الميزانية.
يؤدي الدوران المستمر أيضًا إلى تدفئة الوحدة الدوارة. يبقى الجدول الذي يتم فهرسته عدة مرات في كل دورة بالقرب من المحيط؛ واحد يقحم لمدة عشرين دقيقة من الانجرافات، ويهبط الانجراف في العلاقة الزاوية بين الميزات. تحمل الآلات المصممة لهذا العمل كتلة أكبر في القاعدة والعمود، وتبدأ قصة الدقة أسفل الطاولة، كما هو موضح في هذا المقال الهياكل الأساسية الصلبة ودقة الآلات .
لا تخطط لربط الطاولة الدوارة بآلة ذات ثلاثة محاور لاحقًا. يحتاج التحكم إلى محرك محور رابع وأسلاك، ويجب إعادة التحقق من الهندسة، ويمكن أن تؤدي الوحدات الدوارة ما بعد البيع إلى تعقيد الضمان والخدمة. إذا كانت عائلة الأجزاء حقيقية، فاطلب المحور باستخدام الآلة.
نظرًا لأن مركز المعالجة الرأسي رباعي المحاور عبارة عن تكوين وليس عنصر كتالوج، فإن العمق الهندسي مهم بقدر ما يهم ورقة المواصفات.
إن شركة Jiangsu Chuangjia Machinery هي شركة بناء تتمتع بهذا النوع من التكامل الرأسي. تأسست في عام 2000 كشركة مصنعة للمطاحن السطحية وهي الآن جزء من مجموعة Nantong Zhongnan Intelligent Technology Group، وتدير مجمع إنتاج بمساحة حوالي 100000 متر مربع مع أكثر من 380 موظفًا، بما في ذلك 30 من كبار المهندسين و20 مهندسًا للبحث والتطوير، وتدير مسبكًا خاصًا بها وورشة صفائح معدنية وورشة طلاء إلى جانب التصنيع والتجميع.
لها نطاق مركز المعالجة العمودي يغطي موديلات ZNL1160 وZNL1270 وZNL1580 وZNL1890 بالإضافة إلى موديلات ZNV1160 وZNV850 وZNV855، مع مبدلات الأدوات التلقائية المحددة في ZNL1270 وZNV855. وتقوم نفس المجموعة أيضًا ببناء مراكز تصنيع قنطرية وأفقية، ومراكز نقر، ومطاحن سطحية دقيقة.
اختبار مفيد أثناء زيارة المصنع: قم بالسير من المسبك إلى أماكن التصنيع إلى مقاعد المحاذاة دون مغادرة الموقع. إن المصبوبات الداخلية والمحاذاة الداخلية هي ما يسمح للتكوين رباعي المحاور بالاحتفاظ بنفس المعيار الهندسي مثل الإصدار ثلاثي المحاور لنفس الجهاز.
قم بشراء المحور الرابع عندما تكون عائلة الأجزاء حقيقية، وتتكرر الدفعات، ويمكن إمساك قطعة العمل حول محور دوار. قم بتحديده في مرحلة الطلب مع الوحدة الدوارة وغراب الذيل وخيارات التحكم، بدلاً من معاملته كملحق سيتم إضافته لاحقًا.
ثم ابذل جهد المواصفات حيث تظهر في الجزء: قطر التأرجح، والسفر Z المتبقي، وخلوص الأداة، وصلابة كل شيء أسفل الطاولة. قم بتصحيح هذه الأمور وسيقوم المحور الرابع بما كان من المفترض أن يفعله، وهو إعداد واحد ومسند واحد وتسامح يستمر حتى الوجه الثاني.

تم تثبيت هذه الهياكل من مراكز المعالج على شكل A، وهيكل متحرك لمنضدة العمل، وصلابة عالية للأجزاء الأساسية، وخفيفة الوزن للأجزاء المتحركة، وتناسب تما...
انظر التفاصيل
تم تثبيت هذه الهياكل من مراكز المعالج على شكل A، وهيكل متحرك لمنضدة العمل، وصلابة عالية للأجزاء الأساسية، وخفيفة الوزن للأجزاء المتحركة، وتناسب تما...
انظر التفاصيل
يعتمد تخطيط تخطيط T المقلوب، ويتحرك الجدول حول (المحور X)، ويتحرك غراب الرأس يتحمل ولأسفل (المحور Y)، ويتحرك ذهاباً وإياباً (المحور Z)، وهو مجهز بط...
انظر التفاصيل
يعتمد على تخطيط تخطيط T إيجابي، ويتحرك الجدول ذهاباً وإياباً (المحور Z)، ويتحرك غراب الرأس يتحمل ولأسفل (المحور Y) ويتحرك العمود إلى اليسار واليمين...
انظر التفاصيل
تتميز مركز الحفر والتنصت ZN-T8 بسهولة التشغيل والموثوقية وأحكام البوليستر بشكل استثنائي في الصناعة العامة مساهم في الصناعة العامة لأجزاء البنية الص...
انظر التفاصيل
يعتمد هيكل الهيكل على هيكل ثابت وطاولة متحركة على السرير. تصميم النظام لعمود الشعاع، يتميز بخصائص الأداء والثبات الدقيق. معيار مع حزام عالي الدقة ل...
انظر التفاصيل
يعتمد هيكل الهيكل على هيكل ثابت وطاولة متحركة على السرير. تصميم النظام لعمود الشعاع، يتميز بخصائص الأداء والثبات الدقيق. قياسي مع حزام مغزل عالي ال...
انظر التفاصيل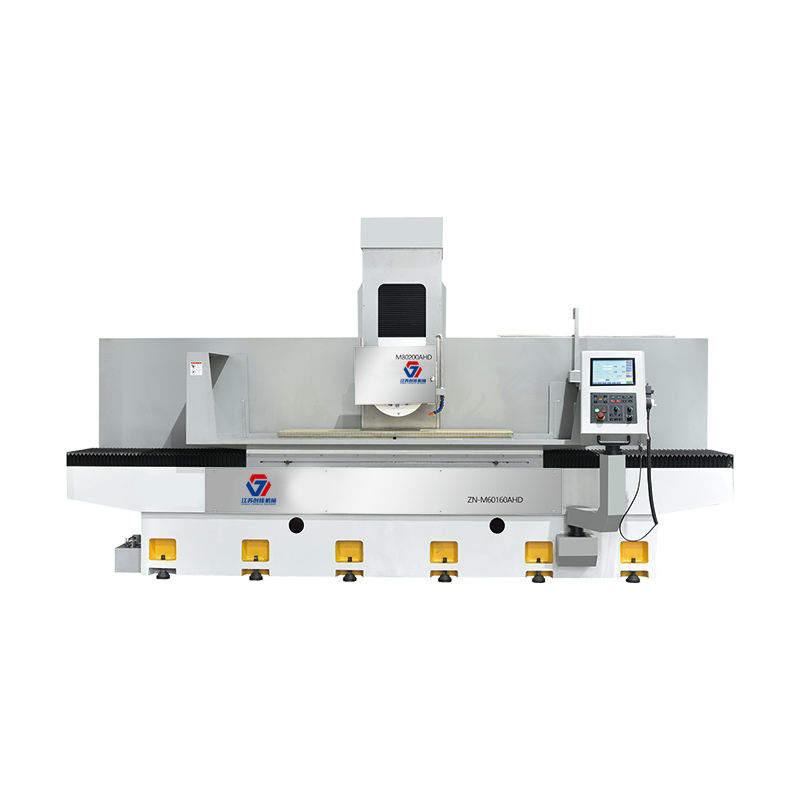
إن أداة البحث عن العمل بشكل أساسي لطحن العناصر المعدنية المتنوعة، مثل المستوى والخطوة وشكل البحث، تستخدم نطاقًا واسعًا في السيارات والإلكترونيات ال...
انظر التفاصيل
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
